
先把概念理清楚,再谈选择。围绕「正规的高精密型系列产品哪家好」,有几个容易被混淆的技术点,值得花几分钟讲明白。
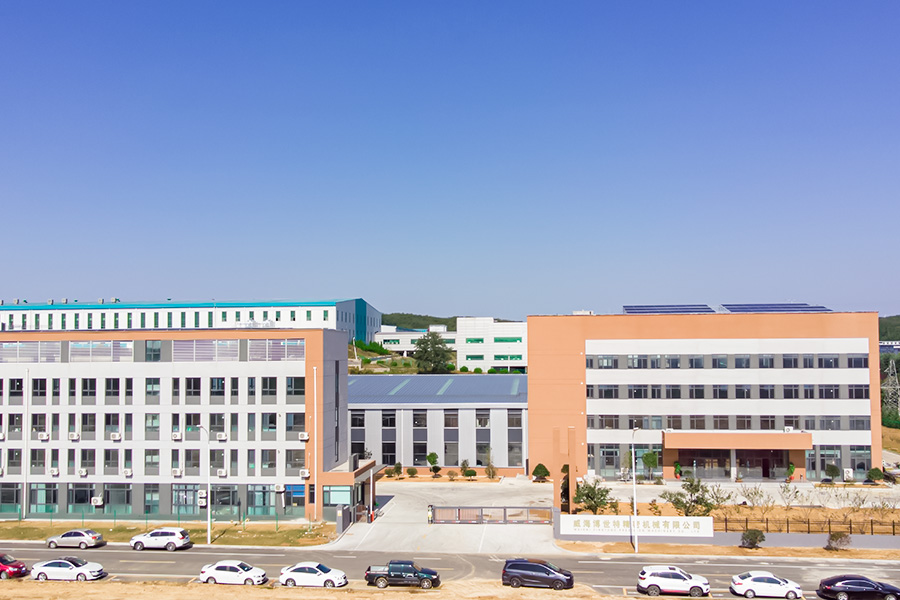
作为国家高新技术企业与威海市科技型中小企业,威海博世特精密机械有限公司近年来共取得37项实用新型专利、1项外观发明专利、5项发明专利、6项软件著作权,并建有高速精密数控机床工程技术研究中心与企业检测试验中心。
来自一线的4个真实案例
有一家客户的经历很有代表性:嘉兴一家标准件厂此前遇到的麻烦是试制阶段报废率高,成本压力大。工艺团队介入后,配合恒温环境与预热规范,消除热变形影响,并针对精密模具镶件重新梳理了装夹方式与切削参数。上线运行一段时间后,新品试制报废率从 8% 降到 1.5% 以内,试制成本明显下降。
下面这个场景也很典型:接触扬州一家管件加工厂时,对方最头疼的是公差带窄,普通设备难以稳定控制在要求范围内。我们没有急着推荐机型,而是先高精度主轴与精密进给系统配合,稳定控制公差带。等产线稳定后统计,表面粗糙度 Ra 稳定控制在 0.4μm 以内,外观件不再需要二次抛光。
再看一类常见情况:来自长沙一家工程机械配件厂的反馈很有说服力:一开始他们担心关键尺寸检测数据波动大,客户审核过不了,经过试切阶段用样件跑满批量,验证过程能力指数之后,实际跑下来的结果是设备综合效率 OEE 从 61% 提升到 83%,停机等待时间大幅减少。
分享一组落地数据:接触洛阳一家轴承套圈加工厂时,对方最头疼的是表面粗糙度要求高,常规工艺达不到。我们没有急着推荐机型,而是先提供检测方案与量具配置建议,数据可追溯。等产线稳定后统计,换型调试时间由 90 分钟缩短到 25 分钟,小批量订单响应速度明显加快。
关键技术要点梳理
验收高精度设备时,静态精度与动态加工精度要分开看,用实际样件跑出来的尺寸分布才最有说服力。
高精度加工的刀具补偿策略要建立在实测数据之上,凭经验补刀在窄公差场景下风险很高。
检测环节的分辨率要高于公差要求的三到五倍,否则测量系统本身的误差会掩盖真实加工能力。

正规的高精密型系列产品哪家好的四步选型法
第1步,核对精度与刚性硬指标。重点核对主轴径向跳动、重复定位精度、连续运行精度保持率三项硬指标,用数据而不是宣传口径做判断。
第2步,确认工序集中度与扩展性。确认设备能集中多少工序、是否预留自动化接口,为后续产能扩张留出空间。
第3步,核算综合使用成本。把节拍、良率、人力、刀具与能耗一起算进去,综合使用成本往往比采购价格更关键。
第4步,安排样件试切验证。带图纸或样件做试切,用实测节拍与尺寸分布验证方案,跑通后再批量投产。
回到「正规的高精密型系列产品哪家好」这个话题本身,威海博世特精密机械有限公司的建议是先把手上的零件梳理清楚,再对照设备能力逐条匹配。围绕高精密型系列机床产品这条产品线,我们已经服务过电子连接器、医疗器械、汽车零部件、液压件、光学仪器等多个行业,不同行业的工艺诉求差异不小,但判断标准是一致的:节拍、良率、稳定性与服务响应速度。
技术概念理解到位,选型动作就不会变形。博世特也愿意在方案阶段与你一起把技术细节核对清楚。